


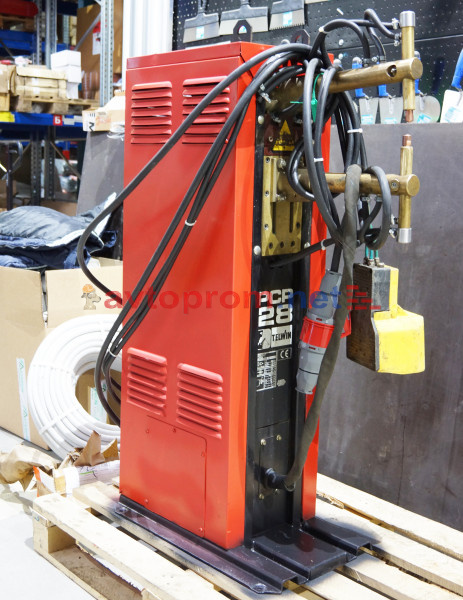


Особенности восстановленного аппарата TELWIN PCP28
Аппарат контактной точечной сварки TELWIN PCP28 с пневматическим управлением (восстановленный) предназначен для промышленного использования и обеспечивает высококачественную сварку различных типов стали. Это однофазное устройство оснащено раскачивающимся плечом на стойке и тиристорным управлением, что позволяет точно контролировать сварочный процесс.
Модель обладает высокой мощностью и способна сваривать стальные пластины толщиной до 5+5 мм с обеих сторон, обеспечивая прочные и долговечные соединения. Регулировка силы тока, времени сварки и давления электродов позволяет гибко адаптировать процесс под различные задачи. Пневматическое управление электродами обеспечивает более стабильную работу по сравнению с механическим приводом, а максимальная сила сжатия достигает 220 кг.
Дополнительно к аппарату можно подключить систему водного охлаждения, что предотвращает перегрев и продлевает срок службы оборудования при интенсивной эксплуатации.Характеристики:
- Напряжение холостого хода: 4,2 Вт
- Максимальная толщина сварки: 5+5 мм
- Вылет электродов: 330 мм
- Максимальная сила сжатия: 220 кг
Что нужно знать при работе на аппарате TELWIN PCP28 с пневматическим управлением
Особенности металла
Точечная сварка в основном применяется для металла толщиной 5-6 мм, т.к. при большей толщине основного металла нагрузка электродов настолько велика, что срок их службы быстро сокращается.
Режим сварки
При неправильно подобранном режиме сварки может не произойти достаточного плавления металла, и точка получится непроваренной. Когда ядро расплавляется, прилегающая к нему по окружности зона металла находится в пластическом состоянии, плотно сжимаемая давлением электродов. Давление создает уплотняющее кольцо пластичного металла, удерживающее жидкий металл ядра. При недостаточном давлении уплотняющее кольцо не может удержать жидкий металл ядра и происходит внутренний выплеск металла в зазор между листами.
Требования к поверхности
Поверхность в местах точечной сварки должна быть чистой: для точечной сварки загрязнения поверхности металла в зоне сварки должны быть предварительно тщательно удалены щетками, травлением в кислотах, опескоструиванием и т. д. Сборка под точечную сварку должна как можно точнее обеспечивать плотное прилегание деталей до сварки. Наличие зазора между деталями поглощает значительную часть давления электродов на деформацию деталей до плотного соприкосновения, действительное осадочное давление на точку становится недостаточным и получается разброс прочности точек. Требования к точности сборки повышаются с увеличением толщины листов.


Отзывы и оценки (0)